


問い合わせ
2026-09-11
鍋を光の下に置いたり、手に持ったりすると、表面の質感がよくわかります。滑らかな金属表面は、細い線、柔らかい模様、わずかに変化のある仕上げのものとは異なる視覚的な印象を与えます。のために ステンレス製ノンスティックミルクパン 、そのような違いは、後の表面処理の準備方法や完成したボディの外観にも影響を与える可能性があります。
テクスチャは、最終的な非粘着性の表面が作成される前に開始されます。ステンレス鋼板は鍋本体となる前にいくつかの加工段階を経ますが、圧延は金属表面の状態に影響を与える可能性のある段階の 1 つです。シートとローラーの間の接触により、装置や処理される材料の状態に応じて、特定の表面特性が残る場合があります。
一貫した表面とは、必ずしもすべての鍋が完全に滑らかに見える必要があるという意味ではありません。調理器具のデザインが異なれば、仕上げも異なります。製造時に重要なのは、選択した表面状態が意図した外観とその後の加工要件に一致するかどうかです。
いくつかの要因が密接に関連しています。
シートの状態が適切に制御されていない場合、パン本体は魅力的な形状を持ちながらも、表面全体に望ましくない差異が見られることがあります。そのため、表面の質感は最終的な外観の問題としてのみ扱われるのではなく、早い段階で注意を払う必要があります。
テクスチャは、金属からの光の反射にも影響を与えます。特定の角度からは細かいマークがより目立つように見える場合がありますが、より均一な表面はボディの周囲に一貫した視覚効果を生み出すことができます。このような特性は、光が鍋の壁に沿って方向を変えるため、湾曲した調理器具では気づきやすくなります。
したがって、製造業者にとって、表面管理は外観と生産の一貫性の両方に関係します。あ ステンレス調理器具工場 後のプロセスでは以前に生じた差異を常に除去できるとは限らないため、成形およびコーティングの段階に達する前にシートの状態を考慮する必要があります。
圧延は、回転するローラーとの接触によりステンレス鋼板の形状や状態を変化させます。シート材料は、圧力が加えられながらローラーの間の空間を通過するため、材料はより薄くなり、より均一になり、後の加工に必要な状態に近づくことができます。
表面の質感は、2 つのローラーの間で金属をプレスするという一般的な概念以上の影響を受けます。ローラー表面とステンレス鋼の間の実際の接触が重要な役割を果たします。接触面が滑らかなローラーは、表面に細かい跡があるローラーとは異なる結果を生み出す可能性があります。
処理中に、いくつかのアクションが同時に実行されます。シートが前進し、ローラーが回転し、材料全体に圧力がかかります。安定した動作により、金属とローラーの接触がより安定します。供給位置や材料の状態が変化すると、処理されたシート全体に目に見える違いが生じる可能性があります。
したがって、ローリングは 2 つの関連した目的を通して見ることができます。
素材の成形
シートは、後の生産に必要な厚さと形状に調整されます。
表面制御
ローラーとの接触は金属表面の状態や外観に影響を与えます。
どちらの機能も製造時に個別に存在するわけではありません。サポート材の形状を変更すると表面の外観に影響が出る可能性がありますが、望ましい表面仕上げによっては圧延プロセスに特定の要件が課される場合があります。
調理器具の製造では、加工されたシートは、後で湾曲した本体への成形に耐える必要があります。したがって、表面状態は、次の段階で材料がどのように動作するかとともに考慮する必要があります。
有用な生産フローは次のように簡単に説明できます。
ステンレス鋼板→圧延→表面検査→成形→表面処理→ノンスティック処理
各ステージは、前のステージで作成された条件に基づいて構築されます。コーティング後に気づいた表面の違いは、シートの準備または圧延のかなり早い段階で始まっていた可能性があります。
ローラーはステンレスシートと直接接触するため、表面状態が仕上がりの質感に大きく影響します。ローラーが清潔で均一に維持されていれば、より予測可能な接触面が得られますが、磨耗、跡、汚れによって加工されたシートに差異が生じる可能性があります。
ローラーの状態は通常の生産中に徐々に変化する可能性があります。金属との継続的な接触、洗浄、取り扱い、保管はすべて、ローラーの表面に影響を与える可能性があります。機器自体を見ていると小さな変化が必ずしも明らかではないかもしれませんが、ステンレス鋼シート上ではより見やすくなります。
いくつかの実践的なチェックは、テクスチャの違いの考えられる原因を特定するのに役立ちます。
メンテナンスは単に機器を清潔に保つことだけを意味するものではありません。また、ローラーと材料の間の安定した関係を維持するのにも役立ちます。
のために ステンレス調理器具工場 、表面の問題の原因を早期に特定すると、後からの生産における不必要な調整を減らすことができます。マークが同じ位置に繰り返し表示される場合は、対応するローラー領域を確認すると有益な情報が得られることがあります。
ローラーの状態も希望の質感に合わせる必要があります。意図的にテクスチャーを施した表面には、摩耗や損傷によって偶発的に粗さが生じるのではなく、制御された接触パターンが必要です。したがって、製造スタッフは、意図した仕上げと望ましくない表面欠陥を区別する必要があります。
このような制御は、ステンレス鋼シートを後で小さな調理器具本体に成形する場合に特に重要になります。曲面を使用すると、パンの壁全体で反射が変化するため、小さなテクスチャの違いが気づきやすくなります。
圧力によって、ステンレス鋼シートがローラーにどれだけしっかりと接触するかが決まります。圧延中は、材料が安定した動きを維持しながら必要な隙間を通過できるように、十分な圧力が必要です。圧力の変化は、材料の厚さと表面接触の両方に影響を与える可能性があります。
プロセスの一部に注目しすぎると、他の部分で問題が発生する可能性があります。主に材料の成形を目的として選択された設定では、意図した表面状態が得られない可能性があり、表面に重点を置いた調整は、後の成形時のシートの動作に影響を与える可能性があります。
圧力は、次のような他のいくつかの条件と連携して作用します。
一般に、プロセスが安定すると、ローラーとシートの関係がより一貫したものになります。突然の変化により、特にシートが作業領域内を不均一に移動する場合、周囲のマテリアルとは異なって見える領域が作成される可能性があります。
したがって、表面検査は色や全体的な外観を超えて検査する必要があります。シートの上で手をそっと動かすと、遠くからではわかりにくい質感の変化が現れることがあります。適切な照明の下で目視検査を行うと、線、凹凸のある領域、または局所的なマークを識別しやすくなります。
調理器具の製造では、圧力は製品ごとに固定された設定として扱うのではなく、材料と意図した加工ルートに応じて考慮する必要があります。ステンレス製のノンスティックミルクパンには特定の本体形状と表面要件がある場合があるため、ローリング状態はそれらの後の段階をサポートする必要があります。
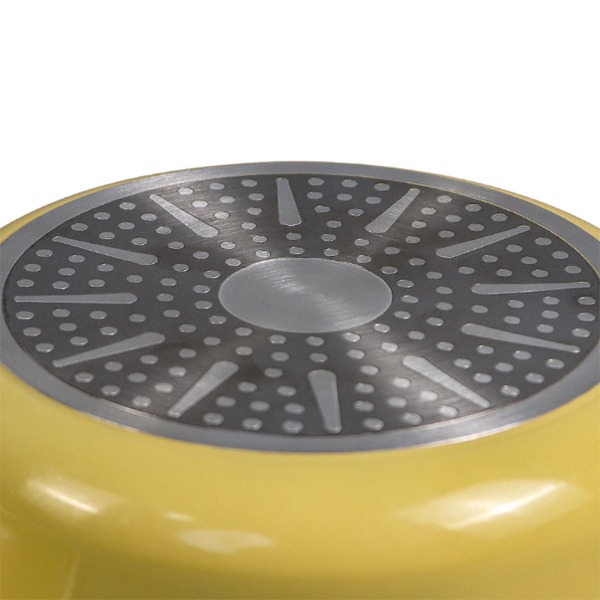
ステンレス鋼板は、毎回同じ状態で圧延工程に入るわけではありません。表面の清浄度、平坦度、以前の取り扱い、および材料の一貫性はすべて、ローラーとの接触時のシートの反応に影響を与える可能性があります。
圧延前に存在した小さな表面の凹凸は、加工後に目立つ場合があります。汚れや異物によってもローラーとシートの接触が妨げられ、跡が残ったり、局部の外観が変化したりする可能性があります。
したがって、圧延前の検査では、次のような単純な質問に焦点を当てることができます。
搬入される材料をチェックすると、シート自体に起因する問題と圧延中に発生した問題を区別するのに役立ちます。このような区別は、後の表面処理で不均一な領域が明らかになった場合に役立ちます。
準備は最終的なノンスティック仕上げにも関係します。コーティングは準備された金属表面に適用されるため、下地のステンレス鋼の違いが完成した鍋の外観に影響を与える可能性があります。表面処理は、初期段階で生じた凹凸を常に補えるわけではありません。
のために Stainless Steel Non Stick Milk Pan, surface quality is therefore built progressively. Rolling creates one part of the foundation, while forming and later surface preparation continue to shape the final result. Careful control at each stage makes it easier to maintain a consistent surface without relying on excessive correction near the end of production.
ローリングにより、後の処理で使用できる表面状態の一部が作成されます。ステンレス鋼シートは、成形前は問題ないように見えますが、素材を鍋本体に成形した後は、質感の小さな違いに気づきやすくなります。
準備された金属表面には非粘着処理が適用されるため、圧延時に生じる状態を考慮した表面処理が必要です。異なるマーク、粗さ、または不均一な外観を持つ領域は、後の加工中に異なる反応を示す可能性があるため、一貫した準備が調理器具製造の重要な部分となります。
これらの間には有用な区別が必要です。 金属の質感 そして 仕上がり面の外観 。圧延はステンレス鋼自体に影響を与えますが、後の処理により表面特性の別の層が追加されます。ある段階が別の段階の効果を完全に置き換えるわけではありません。
のために Stainless Steel Non Stick Milk Pan, several points can be checked before later treatment:
表面処理も調理器具の形状に従う必要があります。平らなシートと湾曲したパン本体は、取り扱いや処理中にまったく同じように動作するわけではありません。成形により、光が表面に到達する方法が変化し、特定のマークが目立ちやすくなる場合があります。
圧延、成形、表面処理をうまく調整すると、質感の制御が容易になります。各ステージが前ステージで作成した条件を基に動作することで、生産終了間際の不要な修正を減らすことができます。
ローリング検査は、調理器具の最終的な外観だけに焦点を当てる必要はありません。処理中にシートをチェックすると、表面変化が発生した段階に近い段階で表面変化の原因を特定しやすくなるので便利です。
A ステンレス調理器具工場 日常的な生産中にいくつかの領域に注意を払うことができます。
ローラーの状態
ローラーの跡、汚れ、偏摩耗はシート表面に影響を与える可能性があります。定期的に観察すると、機器関連の問題と材料関連の問題を区別することができます。
シート送り
安定した動作により、シートとローラーの接触がより安定します。不均一な供給や移動により、処理される材料全体に差異が生じる可能性があります。
表面の外観
適切な照明の下で検査すると、異なる観察条件下では明らかではない線、斑点、または変化が明らかになることがあります。
素材の調整
シートが作業領域内を期待どおりに移動しない場合、表面に不均一なパターンが生じる可能性があります。
バッチ間の変更
生産ごとに表面の外観が変化する場合、他の要素をチェックせずに 1 つの要素を調整するのではなく、材料の状態と装置の状態の両方を見直すことができます。
定期検査は、生産とその後の品質検査との間に有益なつながりを生み出します。成形または非粘着処理後に表面の問題が発生した場合、以前の検査記録は、違いがどこから始まったかを絞り込むのに役立ちます。
一貫性は、ステンレス鋼シートとローラーの間の接触に影響を与える条件を制御することから始まります。機器の状態、材料の準備、供給、取り扱いにはすべて役割があります。
単純な生産アプローチには次のものが含まれます。
質感も、意図した調理器具のデザインに従って判断する必要があります。特定の表面は計画された外観の一部である可能性がありますが、孤立した傷や不規則な線は加工上の問題を示している可能性があります。
材質の変更にも注意が必要です。表面状態が異なるステンレス鋼板は、圧延時の反応が異なる場合があります。開始状態を確認せずにすべてのシートをまったく同じ方法で扱うと、表面制御がより困難になる可能性があります。
転がした後の扱いも重要です。適切に処理されたシートであっても、保管、積み重ね、生産エリア内での移動中に跡が付く可能性があります。次の段階まで加工表面を保護しておくことで、圧延中に生じた状態を維持することができます。
のために ステンレス製ノンスティックミルクパン 、生産チームが圧延を個別の操作ではなく連続プロセスの一部として扱う場合、一貫した表面テクスチャを維持するのが容易になります。
圧延後にいくつかの表面の問題が目立つ場合があります。入ってくるシートにすでに存在しているものもあれば、ローラーの接触、供給、または取り扱いによって発生するものもあります。
不均一なテクスチャが考えられる問題の 1 つです。シートには個別の領域間の差異が表示される場合があり、成形後の最終的な鍋本体の見た目に一貫性がなくなる場合があります。
目に見える線にはいくつかの原因が考えられます。ローラーの跡、異物、取り扱いによる損傷、または加工領域内の動きによって、線状のパターンが発生する可能性があります。マークの方向と位置を特定すると、どの段階が詳細な検査に値するかを判断するのに役立ちます。
局所的な表面の変化は、シートの特定の領域の周囲でも発生する可能性があります。このような違いが表面処理前にすでに存在していた場合、直ちにコーティングの問題として扱うべきではありません。
有用な検査シーケンスは次のとおりです。
搬入シート → 圧延シート → 成形パン本体 → 準備面 → 仕上げ面
各段階を比較すると、テクスチャの変化がいつ最初に現れるかを確認するのに役立ちます。このアプローチは、完成した調理器具だけを検査して、後から原因を追跡するよりも実用的です。
表面の質感は調理器具全体のデザインの一部として機能します。パンの形状、ステンレス鋼の状態、圧延、成形、表面処理、および焦げ付き防止処理はすべて、最終的な外観に影響します。
したがって、製品開発では、通常の生産を開始する前に表面要件について話し合う必要があります。望ましい質感は、シートの状態とその後の成形プロセスに適合する必要があります。同じ表面アプローチでも、異なる鍋の形状では同じように動作しない場合があります。
生産段階間の通信により、プロセスの制御が容易になります。設計チームは目的の表面外観を定義でき、製造チームは圧延および成形ルートがそれをサポートできるかどうかを検討します。
のために Stainless Steel Non Stick Milk Pan, practical questions include:
このような疑問により、質感の開発は鍋の実際の構造に基づいたものになります。圧延は単に板厚を変えるだけの工程ではありません。また、調理器具製造の後の段階でも継続する表面状態を作り出します。


NEWDREAM: +86 13646697735
HUANGXUKITCHENWARE: +86 19557954954


Donggao Fenghuangshan工業地帯、トンキンタウン、ウイイ郡、柔術市、中国Z江省
著作権 © Wuyi Huangxu Industry&Trade Co.、Ltd。

 English
 русский
 日本語
 Español
 Deutsch


